在钛合金非标加工领域,TA2与TC4是应用范围最广的两种钛材牌号,也是很多工业客户定制钛非标加工件时最常面临选材选择的两个牌号。不少定制客户会将两种钛材的加工特性混淆,在车铣加工环节,两者的性能表现存在明显差异,选对材质与匹配对应加工工艺,才能保障钛非标加工件适配现场工况需求。宝鸡汇基金属有限公司作为深耕钛合金非标加工领域的技术型企业,常年承接各类钛CNC车铣加工业务,结合多年生产加工经验,为大家科普两种钛材在车铣加工中的性能差异,帮助客户更清晰地完成选材适配。
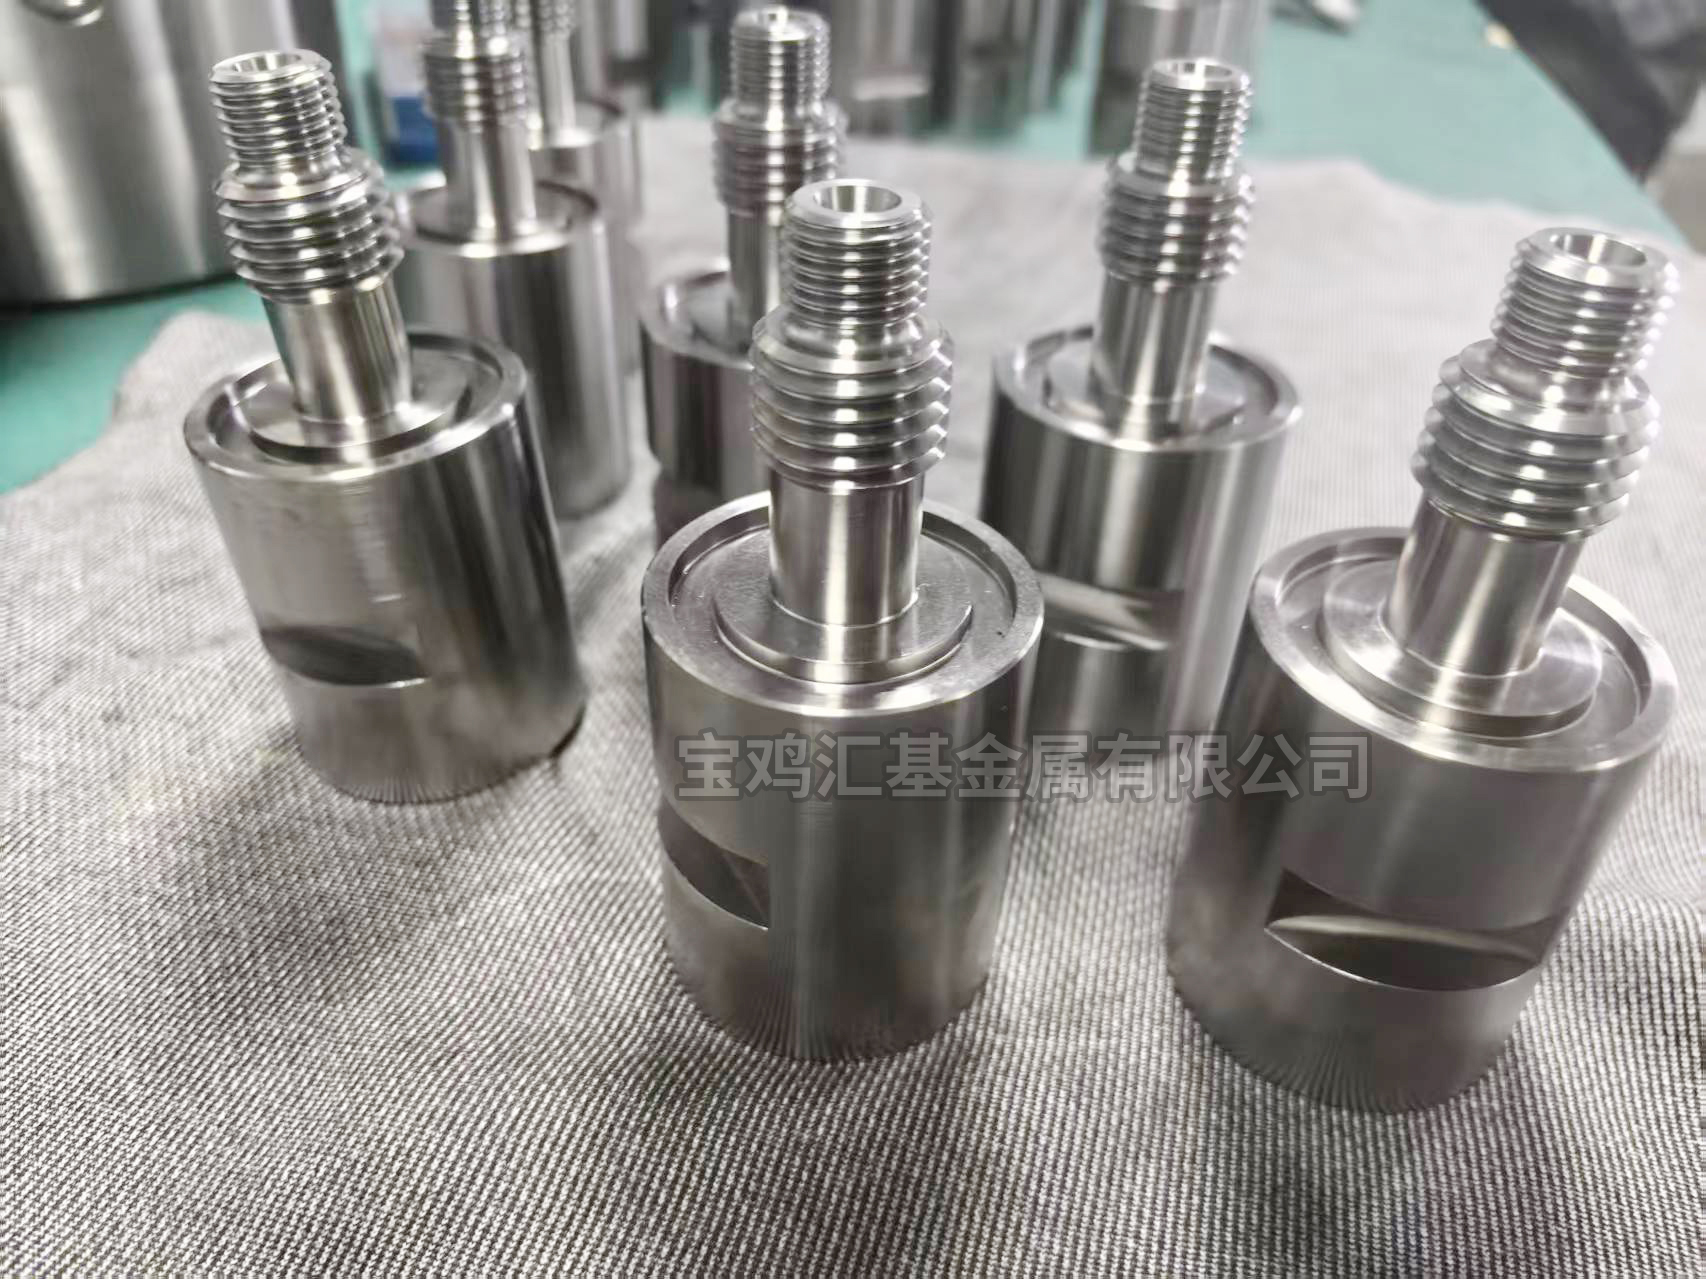
钛材TA2属于工业纯钛范畴,钛含量达到99%以上,只含有极少量的杂质元素,常温下组织为单一的α相。而TC4属于钛铝合金系合金,是应用最广泛的α+β型钛合金,其中含有约6%的铝和4%的钒作为合金元素,两种钛材的成分差异,直接决定了车铣加工性能的区别。
TA2钛材的强度较低,室温抗拉强度一般在400MPa到550MPa之间,屈服强度约为250MPa到350MPa,延伸率能够达到25%以上,塑形优异,硬度偏低。这种特性让TA2在车铣加工过程中,刀具阻力更小,切削成型难度更低,不容易出现刀具崩损的情况。但由于塑性较好,在切削过程中容易产生积屑瘤,粘附在刀具切削刃上,会一定程度影响加工件的表面光洁度,需要匹配对应的切削参数与刀具材质,来调整最终的加工表面状态。
TC4钛合金因为添加了铝、钒合金元素,强度提升明显,室温抗拉强度可以达到900MPa以上,屈服强度超过800MPa,延伸率一般在10%到15%之间,硬度高于TA2,塑性相对更低。在车铣加工过程中,TC4的切削阻力更大,对刀具的耐磨性、红硬性要求更高,加工硬化倾向比TA2更明显,切削过程中产生的切削温度也更高,需要控制切削进给量,同时做好冷却处理,避免因为温度过高影响钛材的内部力学性能。
在车铣加工的工艺适配性上,两者也存在明显区别。对于复杂异形结构的钛CNC加工件,TA2因为塑形好,切削阻力小,更适合完成精细的薄壁结构、窄槽结构加工,加工过程中不容易出现崩边、开裂的情况,成型合格率更高。而TC4因为强度高,刚性好,加工大尺寸承力结构件时,加工过程中构件变形量更小,更容易控制尺寸精度,但加工薄壁精细结构时,相比TA2更容易出现应力变形,工艺调整难度更高。
针对TA2车铣加工,合理选择工艺参数就能获得稳定的加工效果。切削速度建议控制在每分钟40米到80米之间,进给量保持在每转0.1毫米到0.3毫米之间,刀具优先选择硬质合金涂层刀具,可以减少积屑瘤的产生,提升加工表面的光洁度。加工过程中采用乳化液充分冷却,及时带走切削热量,避免材料表面过热影响性能。
TC4车铣加工因为切削温度高、加工硬化倾向大,工艺参数需要适当调整,切削速度一般控制在每分钟30米到60米之间,比TA2更低,减少刀具损耗,进给量保持在每转0.05毫米到0.2毫米之间,粗加工可以适当提高进给量,精加工适当降低进给量来保障精度。刀具优先选择立方氮化硼刀具或者超细颗粒硬质合金涂层刀具,具备更好的红硬性与耐磨性,能够承受更高的切削温度。加工过程中需要保持连续切削,避免刀具在已经硬化的表层反复切削,加剧刀具磨损。
很多定制加工客户存在一个常见认知误区,认为TC4强度更高,性能更好,所有场景都优先选择TC4钛材。实际上两种钛材各有适配场景,盲目选择高端钛材不仅会增加采购成本,还有可能因为加工性能不匹配,影响最终构件的使用效果。比如在强腐蚀工况下做非承力的防腐构件、密封连接件,TA2本身已经具备优异的耐腐蚀性能,而且加工成本更低,采购周期更短,完全可以满足使用需求,不需要选择价格更高的TC4。只有在需要承受较大载荷、对结构强度要求较高的场景,才需要选择TC4钛合金。
还有部分客户认为,两种钛材的车铣加工工艺可以通用,不需要调整参数,实际上如果用加工TA2的参数加工TC4,会快速加剧刀具磨损,甚至导致刀具报废,还会影响加工件的尺寸精度与表面质量,如果用加工TC4的低参数加工TA2,则会降低加工效率,增加加工成本,所以需要根据材质调整对应工艺。
钛非标加工件生产加工全程,需要遵循对应的国家及行业标准,宝鸡汇基金属有限公司所有车铣加工工序,都严格遵循国家及多国行业标准执行,不同牌号的钛材都匹配对应加工规范,从材质入厂检验到加工参数设定,再到成品尺寸、力学性能检测,都有标准化的管控流程。企业先后取得ISO9001、GJB9001C等多项管理体系认证,对不同牌号钛材的加工工艺都有明确的操作规范,保障加工后的构件符合各项性能指标要求。
当前钛合金非标加工行业,随着精细化工、航空航天、石油化工、海水淡化等多个下游领域的产业升级,对钛非标加工件的定制化需求越来越多,对不同牌号钛材加工工艺的精细化要求也越来越高。行业发展趋势逐步从粗放加工向精细化、标准化加工转型,对加工厂家的技术积淀、工艺管控能力提出了更高要求。对于不同牌号钛材加工性能的精准把控,已经成为钛非标加工企业的核心能力之一,只有贴合不同钛材的性能特点调整加工方案,才能产出符合客户工况需求的加工产品。
宝鸡汇基金属有限公司紧邻宝钛集团、西北有色金属研究院,依托区域完善的产业配套与技术积淀,常年深耕钛CNC车铣加工领域,覆盖TA0、TA2、TA10、TC4、GR5等全系列主流钛合金牌号的非标加工,可根据客户图纸参数与工况需求,选择适配的材质与加工工艺,承接研发试样小批量、项目配套中批量、工程集采大批量等各类非标加工订单,搭建全流程一站式配套服务体系,从图纸对接、材质选型到工艺优化,全程跟进服务,保障钛非标加工件的尺寸精度与性能稳定性,为各领域客户提供合规可靠的钛非标加工件产品。