在无锡及周边地区,不少设备制造企业在采购钛合金加工件时都会遇到类似困扰:图纸是现成的,找几家加工厂报价,结果做出来的轴类零件要么尺寸公差飘忽,要么表面光洁度不达标,装配时配合面发涩,返工又费时费料。钛材本身切削特性特殊,对设备与工艺要求比普通钢件高出一截,选厂时如果只比价格,往往后期付出的隐性成本更高。本文围绕钛合金轴类零件的定制加工,重点讲清楚表面光洁度受哪些因素影响、如何在选厂与工艺环节把控质量,帮助有定制需求的企业少走弯路。作为立足宝鸡的钛材加工企业,宝鸡汇基金属有限公司在这些年的定制实践中也积累了一些经验,供读者参考。
钛合金轴类零件加工,难在哪里
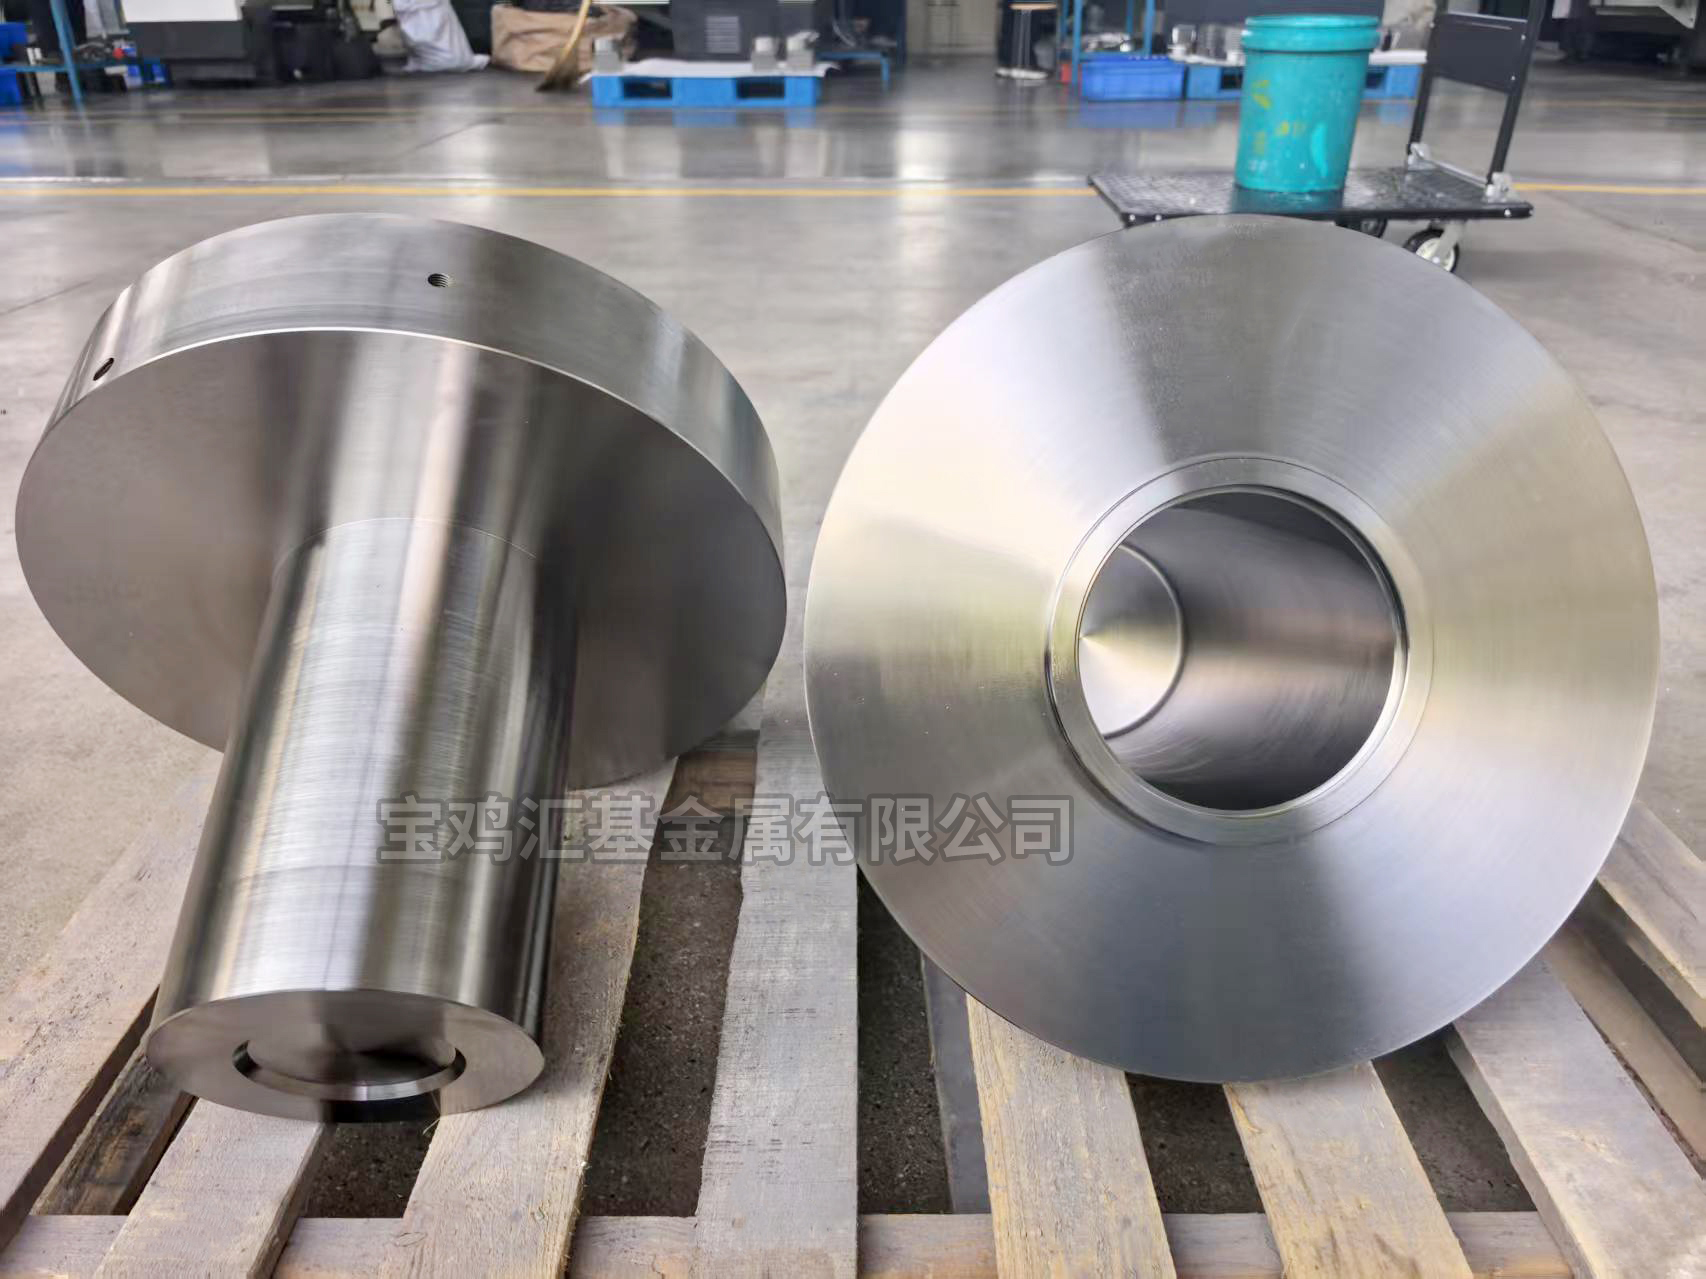
钛合金与常见碳钢、不锈钢相比,加工难度主要体现在几个方面。首先是导热性差,切削热大量集中在刀尖与工件接触区域,刀具磨损快,刃口一旦变钝,工件表面就容易出现撕裂纹和积屑瘤残留,光洁度随之下滑。其次是钛材弹性模量低,切削时工件容易产生让刀和振动,对细长轴类零件尤为明显,稍有不慎就会出现锥度、振纹。再者,钛屑不易断、易粘刀,排屑不畅会划伤已加工表面。
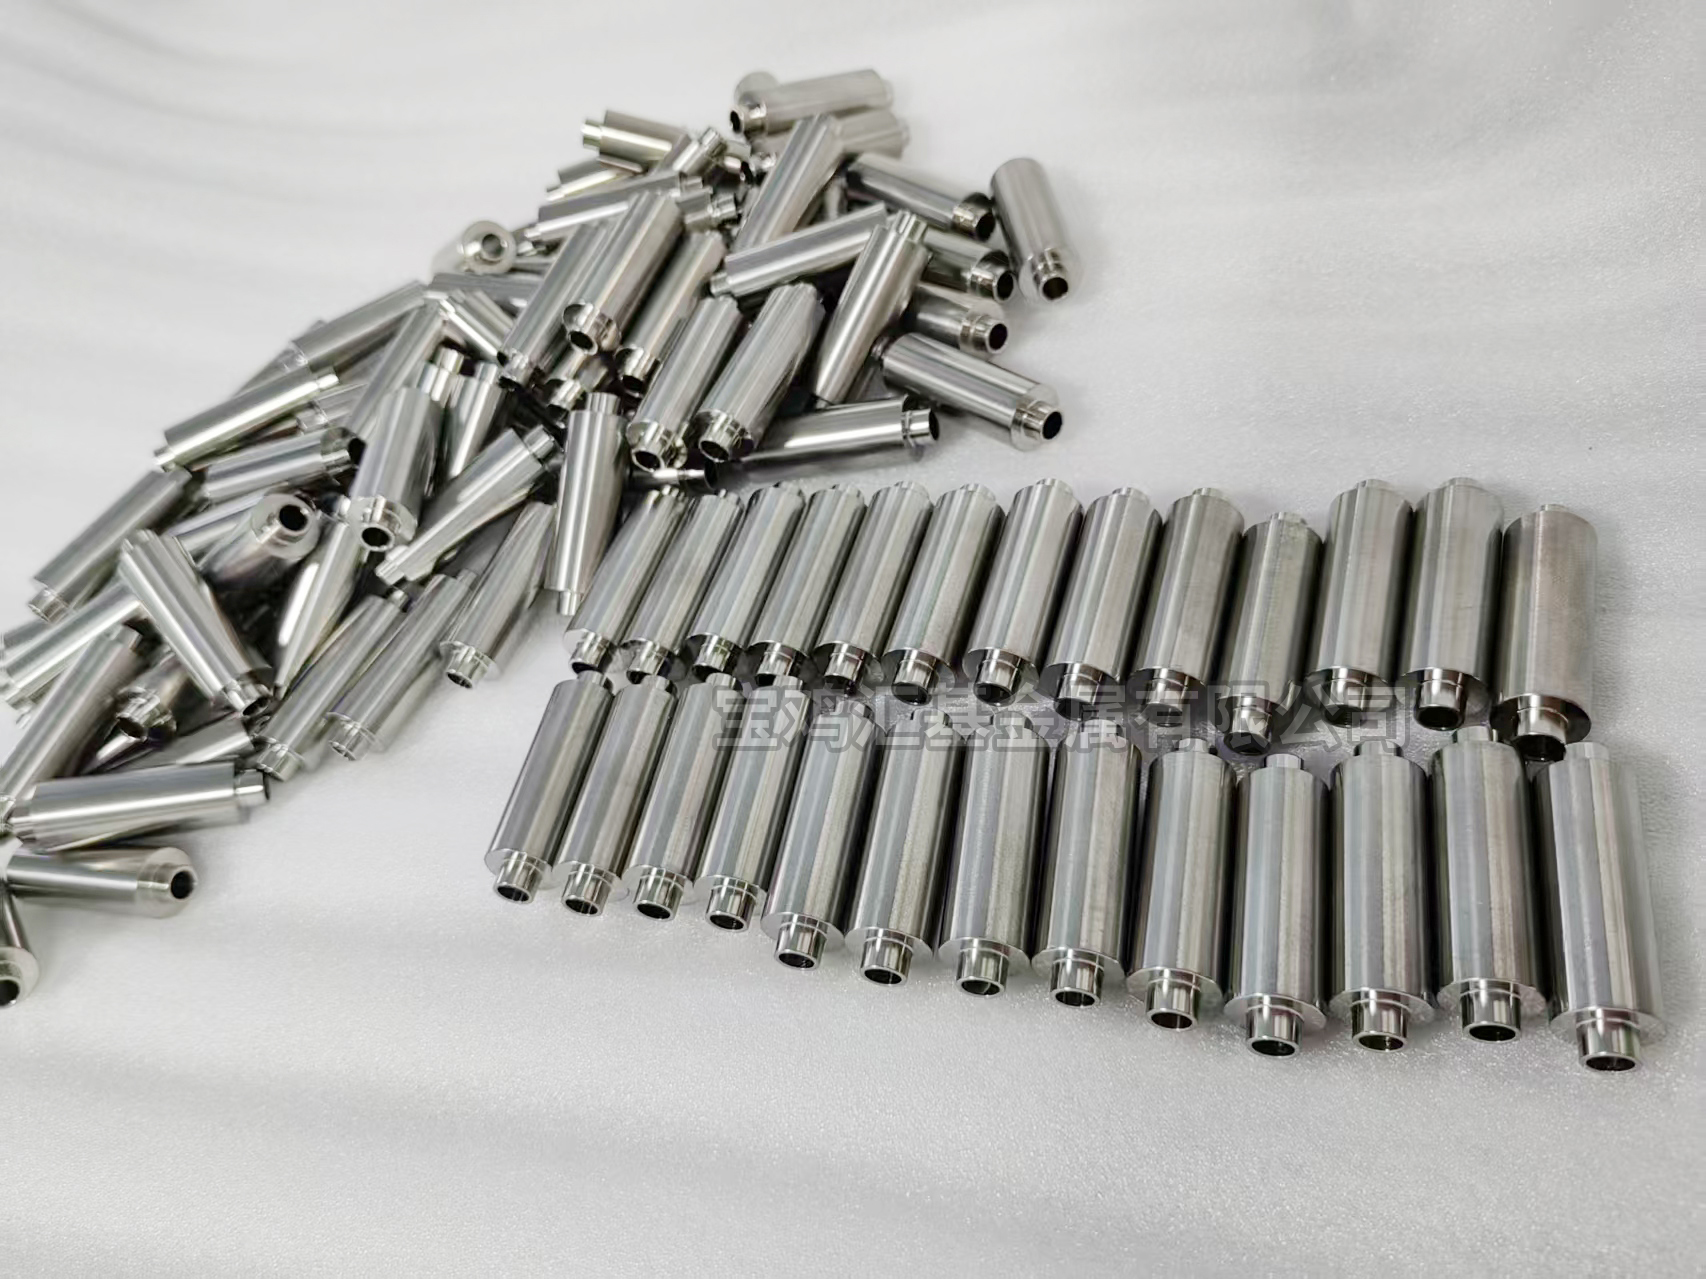
这些问题决定了钛合金轴类加工不能简单套用普通金属件的工艺参数。切削速度要控制得当,走刀与切深需要匹配刀具状态,冷却润滑也要充分到位。这也是为什么同样的图纸,不同厂家做出来的表面质量差别很大——设备刚性、刀具管理、工艺经验,缺一不可。
表面光洁度上不去,常见原因有这些
从实际定制反馈来看,轴类零件光洁度不达标,多数可以归纳为以下几类原因。
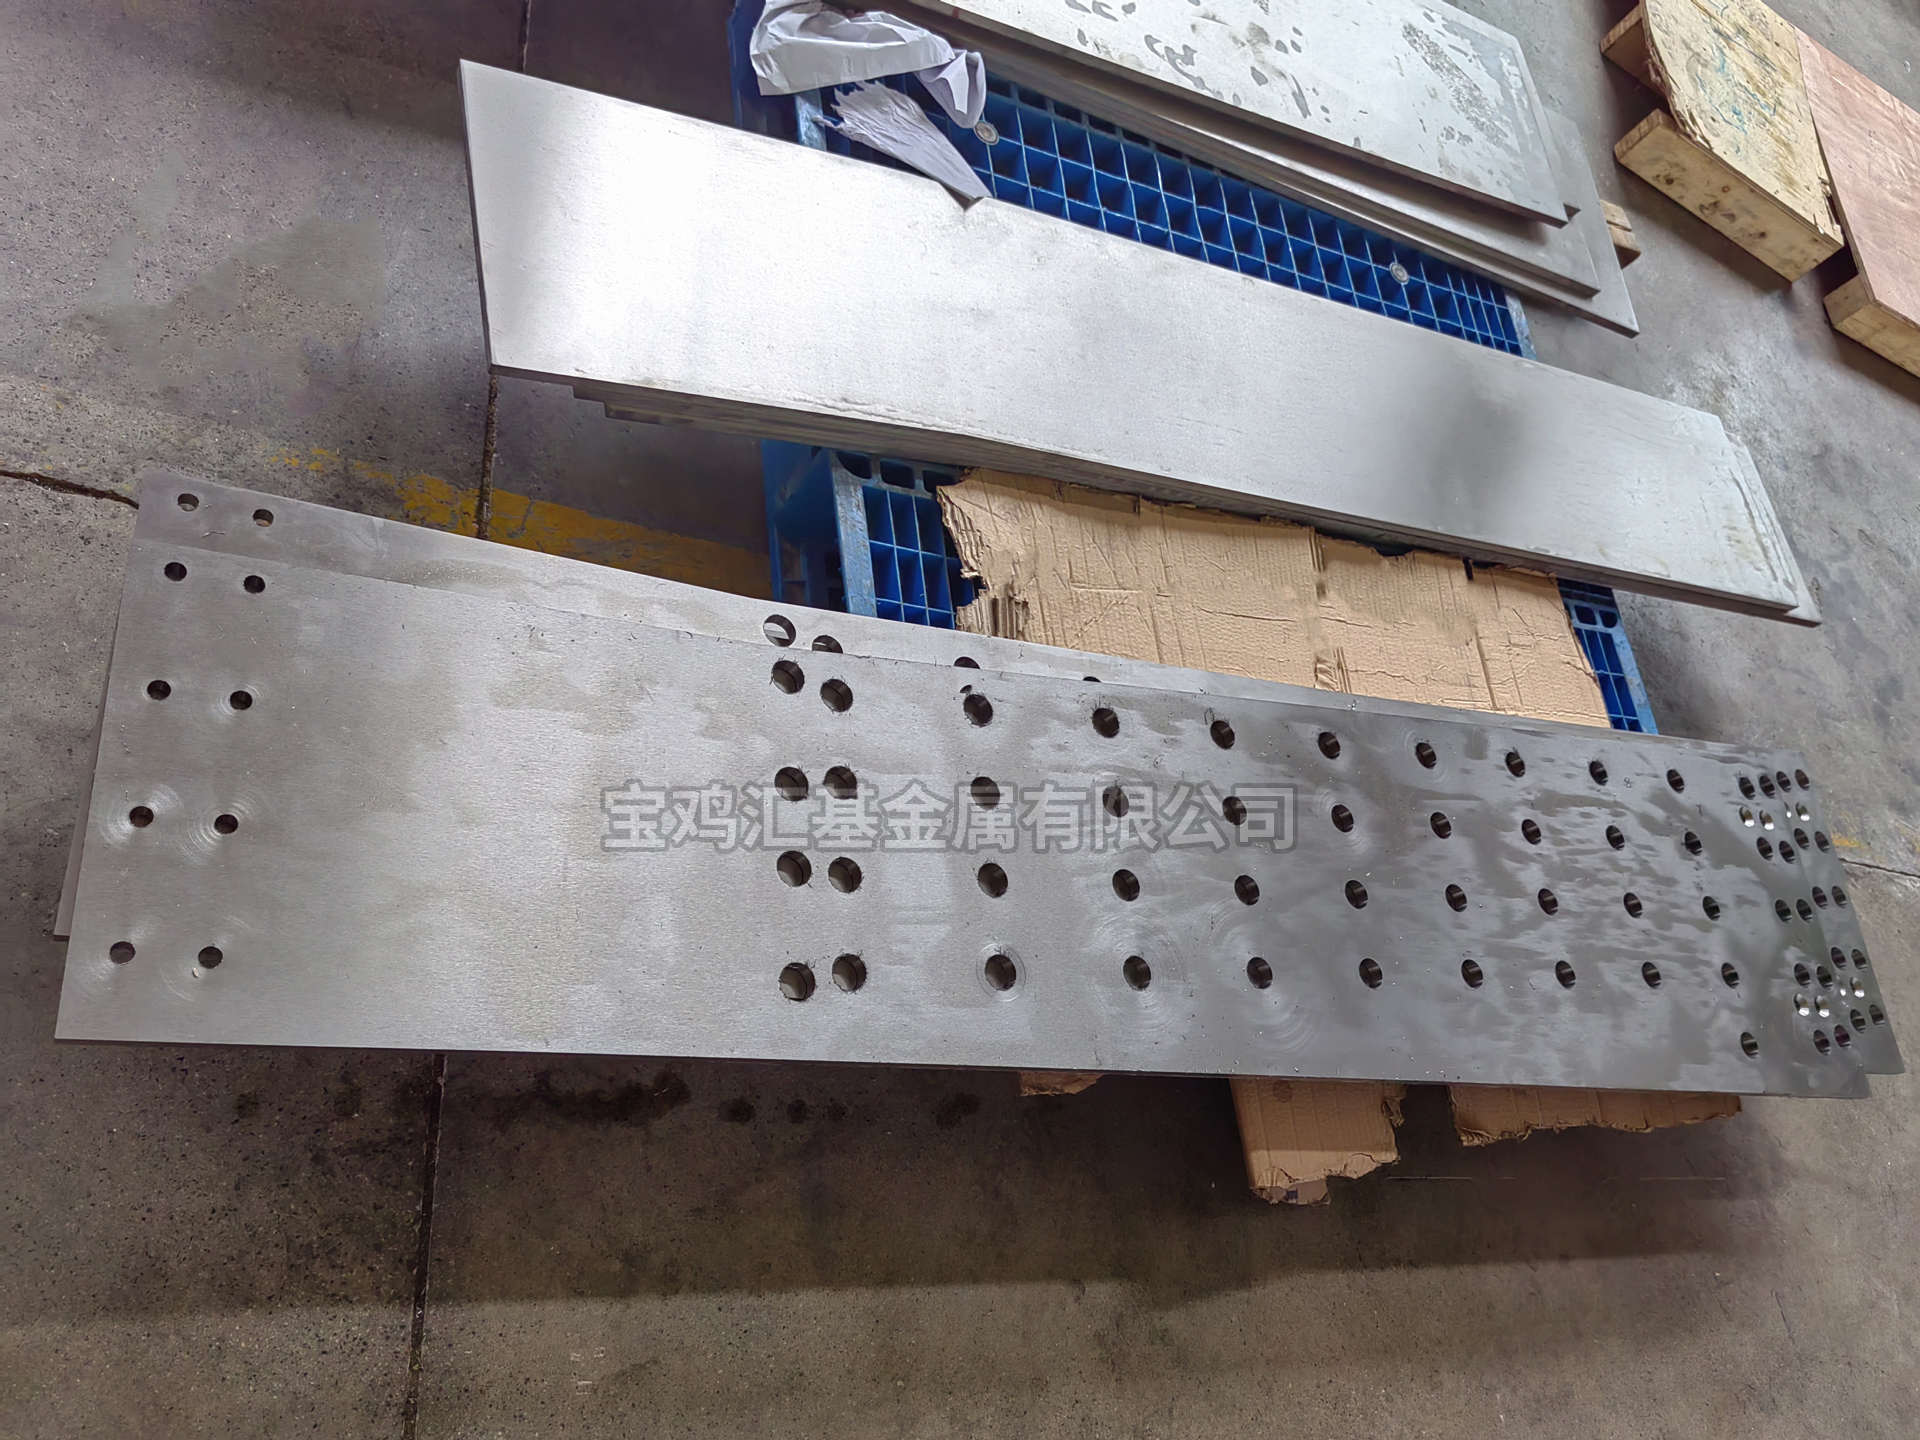
一是设备精度不足或刚性不够。数控车床主轴跳动大、导轨磨损,反映到工件上就是尺寸波动和表面纹路不均。二是工艺路线不合理。粗精加工不分序,粗加工应力变形未释放就直接精车,精车余量留得不合适,都会影响最终表面质量。三是刀具选用与管理粗放。钛加工对刀具材质、几何角度有专门要求,刃磨周期不管理,批次一致性就无从谈起。四是检测环节薄弱。有的厂家只靠卡尺量尺寸,不测表面粗糙度,客户拿到货才发现问题。
对于采购方来说,在选厂阶段就可以通过几个细节做初步判断:看设备清单中数控车床、加工中心的数量与状态,问清楚粗精加工是否分序,是否配备粗糙度检测仪等检测手段。这些信息比单纯比报价更能预判交付质量。
提升轴类表面光洁度的几个可行做法
结合行业通行做法和宝鸡汇基金属有限公司的加工实践,轴类钛件光洁度的提升可以从工艺、设备、检测三方面入手。
工艺层面,坚持粗精分开、精车余量合理控制,精车时采用适合钛材的刀具角度与切削参数,配合充分冷却,减少积屑瘤与振纹;对光洁度要求高的配合面,可增加精磨工序,表面粗糙度可控性更好。对细长轴类件,合理使用跟刀架、支撑,抑制让刀变形。
设备层面,稳定的数控车床与加工中心是基础。以宝鸡汇基金属为例,公司配备10台数控车床、15台加工中心、1台龙门加工中心以及30台线切割设备,轴类、套类、法兰及异形结构件均可承接,常规批量与非标图纸定制都能灵活安排。设备余量充足,也便于分序加工、保证批次一致性。
检测层面,每道工序严控,成品对尺寸公差与表面粗糙度逐项检验,避免不同批次精度差异。此外,有经验的厂家还能结合客户使用工况,对图纸上的公差与粗糙度标注提出优化建议,避免过度加工抬高成本,或标注不足影响装配。
选厂时的几点建议
对于想在无锡及长三角地区寻找钛合金加工件定制厂家的企业,建议把握三点:一看钛加工经验,是否长期承接TA1、TA2、TC4等常用牌号的精密件;二看设备与检测配置是否支撑精度要求;三看沟通是否细致,能否针对图纸给出工艺层面的反馈。钛精密件多用于化工、海水淡化、新能源、精密机械等对耐腐蚀和长期稳定性要求较高的工况,前期多花一点时间考察,后期的返工与装配风险会小很多。
总体来说,钛合金轴类零件表面光洁度的提升,靠的是设备、工艺、检测三者的系统配合,而不是某个单一环节的运气。宝鸡汇基金属有限公司依托宝鸡钛谷的产业配套优势,坚持按行业标准组织生产,愿以稳定的产品品质和规范的交付服务,为有钛精密加工定制需求的客户提供扎实的配套支持。